Жаңалықтар

Болттарды өндіру процесі

2026-06-16

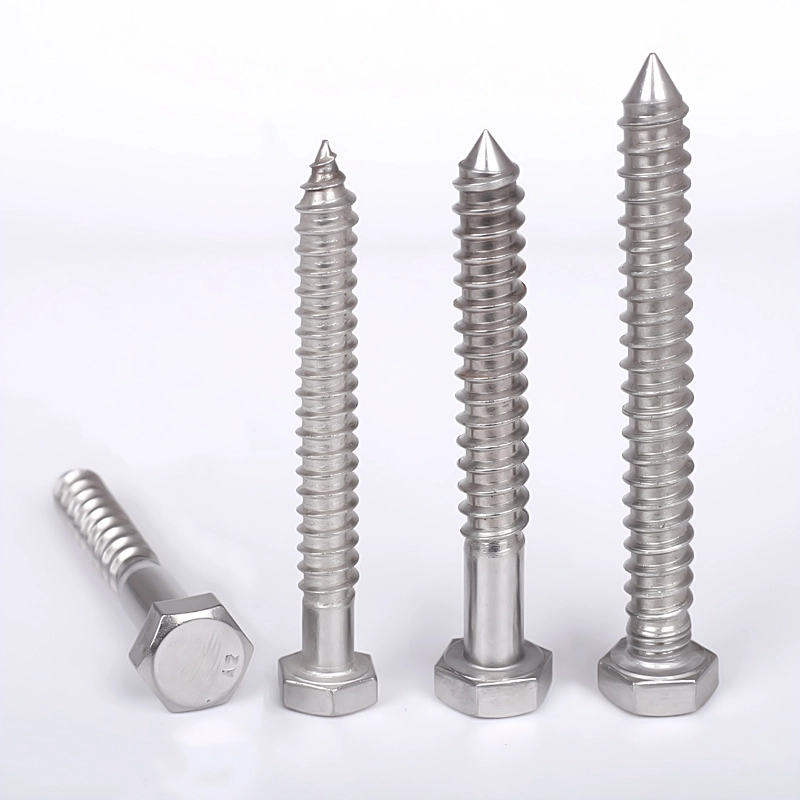
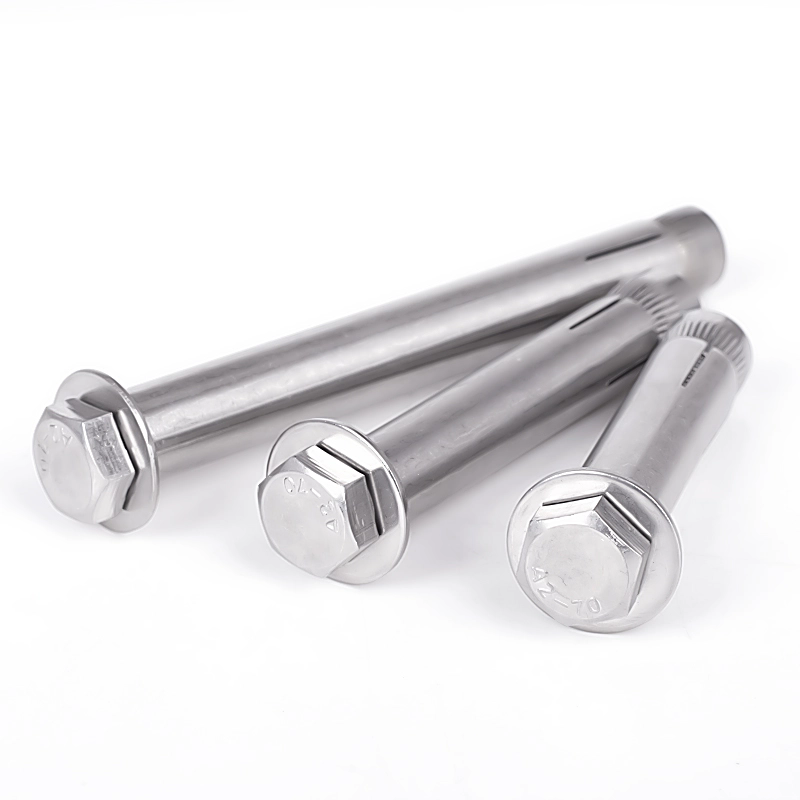
Болттаркәдімгі көміртекті болаттар, жоғары берік болттар (8.8, 10.9 және 12.9 сорттары) және тот баспайтын болаттар болып бөлінеді. Негізгі өндіріс процестері негізінен ұқсас болғанымен, жоғары берік болттар қосымша термиялық өңдеуді қажет етеді, ал тот баспайтын болаттан жасалған болттар тұздық пен пассивациядан өтеді. 

I. Кіріс шикізатын тексеру

Шикізат: Сым бағанасы (орамды болат); материал сорттары Q235, 45#, 40Cr, 35CrMo және 304/316 баспайтын болатты қамтиды.

Көрнекі тексеру: жарықтар, тот немесе беткі қабаттардың бар-жоғын тексеріңіз.

Физико-химиялық сынау: Материалдық спектрлік талдау, созылу күші және қаттылық.

Өлшемді тексеру: сымның диаметрі болттың бос сипаттамаларына сәйкес келетініне көз жеткізіңіз.


II. Сым тарту (суық сызу)

Сымның бастапқы диаметрі үлкен өлшемді және стандартты дайындаманың диаметріне дейін түсірілуі керек.

Тұздау: беткі қақты және тотты кетіру үшін тұз қышқылына батыру.

Бейтараптандыру, сумен шаю және фосфаттау: бетінде майлау фосфатты қабықшаның пайда болуы.

Сабындандыру: суық тиюге арналған қалыптардың тозуын азайту үшін майлау ұнтағын қолдану.

Суық сызу: сым диаметрін мақсатты өңдеу өлшеміне дейін азайту үшін бірнеше сызба өтуі.

Орам: Сым катушкаларға оралған, салқын бағыттауға дайын.


III. Суық тақырып (Негізгі процесс: болт басы мен саптың дайындамасын бір операцияда қалыптастыру)

Көп станциялы суық тию машинасын пайдаланады; қалыптау бөлме температурасында экструзия арқылы жүреді (қызусыз).

Беру және кесу: сым қоры қажетті жалпы болт ұзындығына дейін кесіледі.

Бірінші соққы (алдын ала бағыттау): Бас пішінін қалыптастыру үшін бастапқы экструзия.

Екінші соққы (аяқтау тақырыбы): алты қырлы басын, дөңгелек басын немесе таба басын қалыптастырады; бiр мезгiлде бiрлiктiң диаметрiн азайтады және фасканы қалыптастырады.

Шығару: тегіс сапты болт дайындамасын шығарады (жіпсіз).

Ақауларды бақылау: бастың жарылуын, орталықтан тыс бастиектерді, сәйкес келмейтін сап ұзындығын және саңылауларды тексереді.


IV. Жіпті айналдыру (жіпті өңдеу)

Жіпті илемдеумен (дәлдігі жоғары, берік болттар үшін) жалпақ қалыппен жіптерді илемдеумен (стандартты болттар үшін) ерекшеленеді.

Бос жүктеу, орналастыру және қысу.

Екі жіпті домалау штамптары стандартты сыртқы жіптерді саптамаға шығару үшін бір-біріне қарсы айналады.

Жіп өлшегішін тексеру (Go/No-Go): Жіптің дәлдігін қамтамасыз етеді.

Қақпақты тазалау: жіп жиектеріндегі саңылауларды алу.


V. Термиялық өңдеу (Тек жоғары беріктік үшін қажетболттар, 4.8 және одан жоғары сыныптар; стандартты 4.8 сынып болттары үшін міндетті емес)

Мақсаты: Беріктігін, қаттылығын және қаттылығын арттыру, қол жеткізу... 8.8/10.9/12.9 Күш дәрежесі

1. Өндіру

Торлы таспалы пеште 800–900°C дейін қыздырылады, содан кейін қаттылықты арттыру үшін майды жылдам салқындатады.

2. Шынықтыру

Ішкі сөндіру кернеулерін жеңілдету және сынғыш сынуды болдырмау үшін қайта қыздырылған және орташа температурада ұсталған.

3. Салқындату және шығару

Қаттылық пен микроқұрылымды термиялық өңдеуден кейінгі тексеру; сәйкес келмейтін бөлшектер қайта өңделеді.


VI. Беттік өңдеу (коррозиядан/тоттан қорғау; талаптар негізінде таңдалған процесс)

1. Электр мырыштау (стандартты болттар)

Майсыздандыру → Тұздау → Іске қосу → Мырышпен қаптау → Пассивация (Көк-ақ, ақшыл, қара) → Тығыздау

Артықшылықтары: төмен құны; Кемшіліктері: Жоғары температурада сутегінің мортырауына бейім; жоғары беріктіктегі 10,9/12,9 болттар үшін электрлік мырыштауды қолдануға тыйым салынады.

2. Ыстық мырыштау (энергетика өнеркәсібі және ауыр жүкті сыртқы болттар)

Пиклинг және флюстеу → Жоғары температурада мырышқа батыру; қалың жабын, тамаша коррозияға төзімділік; жіптер өңдеуден кейінгі тазалауды қажет етеді.

3. Dacromet / Geomet (беріктігі жоғары болттар үшін)

Сутегінің сынғыштығы жоқ; мырыштаумен салыстырғанда жоғары тотқа төзімділік; тұзды спрейге төзімді; жаңа энергия және автомобильдің жоғары берік компоненттері үшін негізгі таңдау.

4. Қаралау/көгерту (арзан үй-жайдағы болттар)

сілтілі тотығу; тек қысқа мерзімді тоттан қорғау; жабын қабаты жоқ.

5. Тот баспайтын болатқа тән: Пиклинг және пассивация

Өңдеу шкаласын/оксидтерін жояды; тот баспайтын болаттың тотқа төзімділігін арттырады.


VII. Толық тексеру және сұрыптау

Көрнекі тексеру (100%): жарықтар, ойықтар, саңылаулар, жабынның пиллингі.

Өлшемді тексеру: жалпы ұзындық, жалпақ бөліктердегі алтыбұрыш ені, қалыңдығы, жіптің сыртқы диаметрі.

Механикалық нүктелік тексерулер: Созылу күші, аққыштық күші, қаттылық, айналу моменті бойынша сынау.

Оптикалық сұрыптау машинасы: ақаулы бөлшектерді жою үшін автоматты сұрыптау.

VIII. Сутегі рельефті пісіру (мырышталған жоғары берік болттар үшін міндетті)

Сутегінің сынғыштығын жою және кернеу әсерінен сынудың алдын алу үшін қапталғаннан кейін 24 сағат ішінде 200–230°C температурада 2–4 сағат пісіріңіз.


IX. Қаптама және қойма

Спецификация және сорт бойынша қапталған; таңбаланған (спецификация, беріктік, материал, партия нөмірі). Ылғалға төзімді қаптама; қоймалау және жөнелту.


Қатысты жаңалықтар
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты